|

欢迎您的来电
13833782828
动态分类
DYNAMIC CATEGORY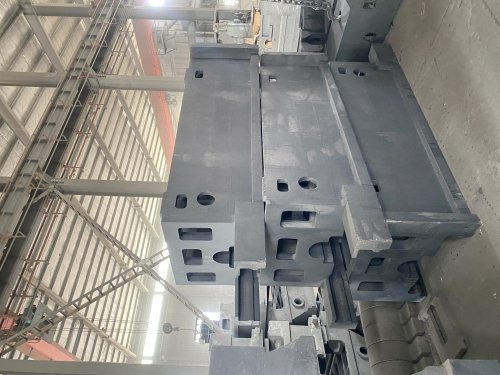
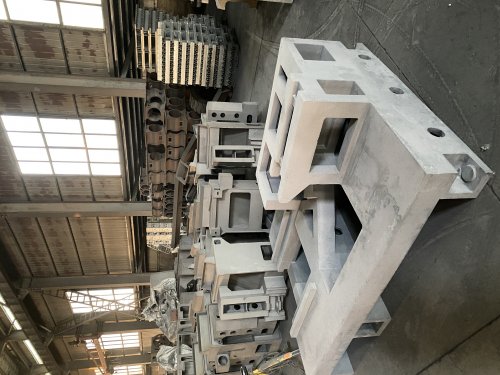
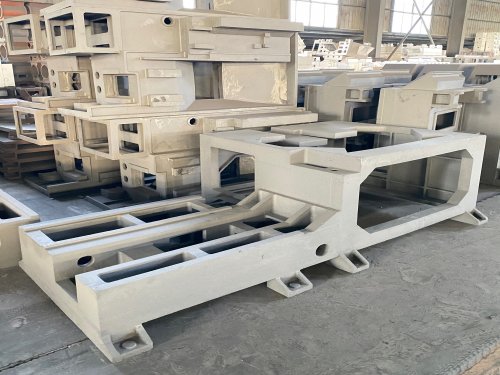
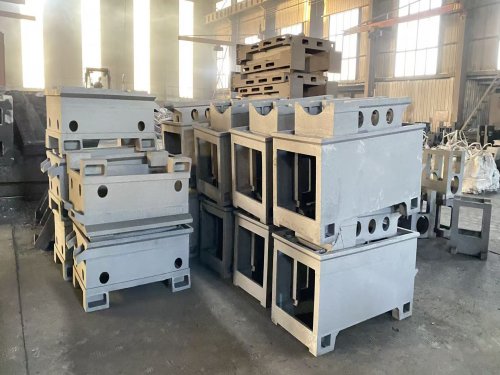
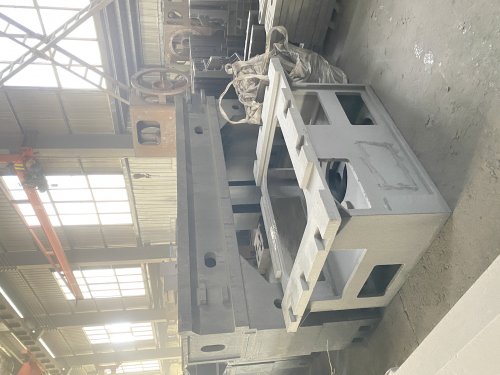
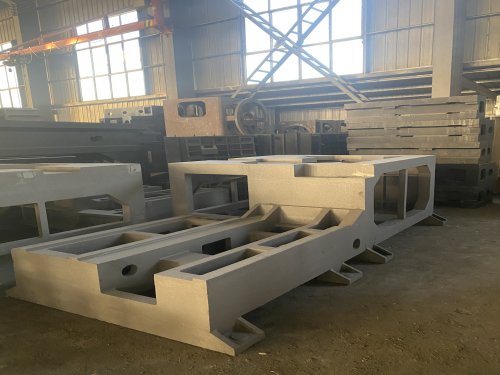
机床铸铁件在消失模铸造工艺中采用
文章摘要:
机床铸铁件(如床身、底座、箱体)采用消失模铸造工艺时,常用灰口铸铁HT200-HT300材质,通过EPS泡沫模型1:1成型,经涂覆耐火涂料、干砂振实、负压浇注等工序制成。
机床铸铁件(如床身、底座、箱体)采用消失模铸造工艺时,常用灰口铸铁HT200-HT300材质,通过EPS泡沫模型1:1成型,经涂覆耐火涂料、干砂振实、负压浇注等工序制成。
工艺流程
1. 白模成型:用一对一EPS珠粒发泡,按图纸1:1一体成型,床身、底座、箱体模型完整复刻,从源头规避错位变形。
2. 精修粘接:人工修整模型边角和拼接缝隙,避免飞边、毛刺;修正后送烘干房烘干。
3. 浸涂涂料:白模整体均匀涂刷耐高温(以实际报告为主)一对一铸造涂料,无漏涂、无流挂, 防粘砂,提升表面平整度。
4. 恒温烘干:黄模低温恒温烘干,排净内部及涂层潮气,避免气孔、枪火起皮等缺陷。
5. 干砂填箱振实:采用无黏结剂干砂填充,配合高频三维振实,让干砂填满导轨缝隙和深腔死角,砂型紧实均匀,浇注不塌模。
6. 密封负压定型:砂箱覆膜全密封开启负压系统,均衡型腔气压持续排气,让铸件内部组织更致密。
7. 细致熔炼浇注:细致控温熔炼铁水,平稳浇注,泡沫模型有序气化排气,细致复刻机床细致结构。
8. 带压保温冷却:浇注后持续负压保压缓慢降温,拒绝急冷产生内应力,避免床身后期扭曲变形。
关键参数与要求
- 材质标准:执行GB9439—88标准,常用HT200-HT300灰口铸铁,具备高性能和消震性,适合机床床身等结构件。
- 尺寸精度:可达CT7~CT9级,表面粗糙度Ra3.2~12.5μm,加工余量比较多1.5~2mm。
- 浇注温度:消失模铸造的浇注温度比砂型铸造高30~50℃。
- 负压度控制:铸铁件负压度一般为26.7~53.3KPa。
- 型砂选择:铸铁件用28~55目原砂作为型砂。
工艺优势
- 精度好:无需取模、无分型面、无砂芯,没有飞边毛刺,尺寸稳定性好。
- 设计灵活:可整体铸造复杂结构,减少机加工量,降低装配成本。
- 清洁生产:型砂无化学粘结剂,旧砂回用率90%以上。
- 适合复杂件:导轨、深腔、夹层等结构可通过泡沫模型整体成型,减少传统铸造的砂芯使用。
常见缺陷及控制
1. 气孔:通过提高涂料透气性、控制浇注温度、合理设计浇注系统来减少。
2. 夹渣:加强扒渣挡渣,采用底注式浇道和聚渣冒口,需要时用过滤网。
3. 粘砂:选用耐火度高、致密度好的涂料,合理控制负压度,避免浇注温度过高。
4. 炭黑缺陷:尽量选用StMMA共聚泡沫替代EPS,控制模型密度和浇注工艺。
下一篇:没有了